
Como são fabricados os ímãs de neodímio?
Ímãs de neodímio sinterizados são produzidos por metalurgia do pó. O processo transforma uma liga de neodímio, ferro e boro em partículas microscópicas, orienta essas partículas em um campo magnético, compacta, sinteriza, usina, protege contra corrosão e, somente perto do final, magnetiza a peça. Essa fabricação conecta a tecnologia dos ímãs de neodímio à cadeia de terras raras e minerais críticos.
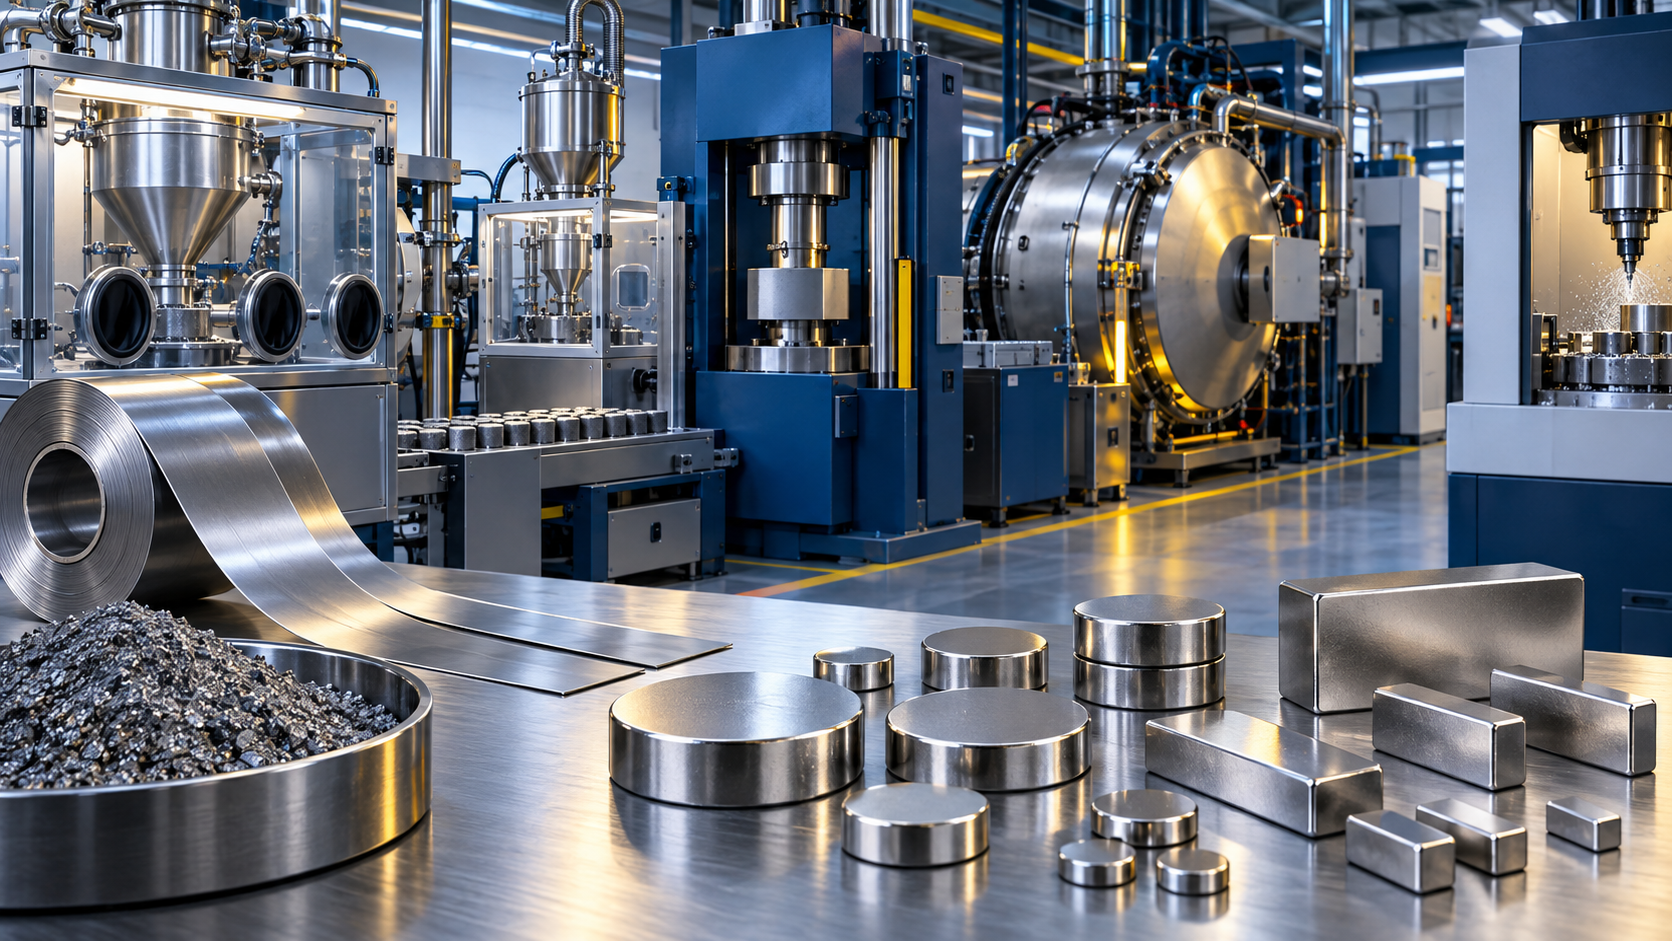
O que é um ímã de neodímio?
O ímã de neodímio é uma família de ímãs permanentes de terras raras baseada em neodímio, ferro e boro, conhecida pela sigla NdFeB. A fase cristalina responsável pela maior parte do desempenho magnético possui composição aproximada Nd₂Fe₁₄B.
Esses ímãs foram desenvolvidos no início da década de 1980 por equipes que trabalhavam de forma independente nos Estados Unidos e no Japão. Sua combinação de elevada remanência, coercividade e produto energético permitiu reduzir o tamanho de motores, alto-falantes, sensores, atuadores, equipamentos eletrônicos e numerosos componentes industriais.
“Terra rara” não significa necessariamente que o elemento seja extremamente escasso na crosta terrestre. A dificuldade está, sobretudo, em encontrar depósitos economicamente aproveitáveis e em separar elementos quimicamente semelhantes com pureza adequada.
Da mineração ao metal: onde começa a cadeia?
A cadeia pode começar em minerais como bastnasita e monazita, mas a rota industrial varia de acordo com o depósito. Após mineração e beneficiamento, os concentrados passam por etapas químicas de abertura, lixiviação, separação e purificação. Nesse contexto, as terras raras usadas nos ímãs de neodímio são tratadas como minerais críticos por sua importância tecnológica, econômica e estratégica.
Como os elementos de terras raras apresentam propriedades químicas semelhantes, sua separação pode exigir muitas etapas de extração por solventes. Extratantes como o D2EHPA podem ser empregados em determinadas rotas industriais, mas reagentes, equipamentos e condições mudam conforme o minério e o projeto da planta.
O produto dessa fase pode ser um óxido de neodímio ou, com frequência, uma mistura comercial de neodímio e praseodímio. Para fabricar a liga magnética, esses óxidos precisam ser convertidos em metais ou fornecidos a uma instalação que realize essa redução.
A fabricação do ímã e a produção dos óxidos de terras raras são etapas industriais diferentes. Nem toda empresa que fabrica ímãs realiza mineração, separação química ou produção do metal.
As principais etapas da fabricação
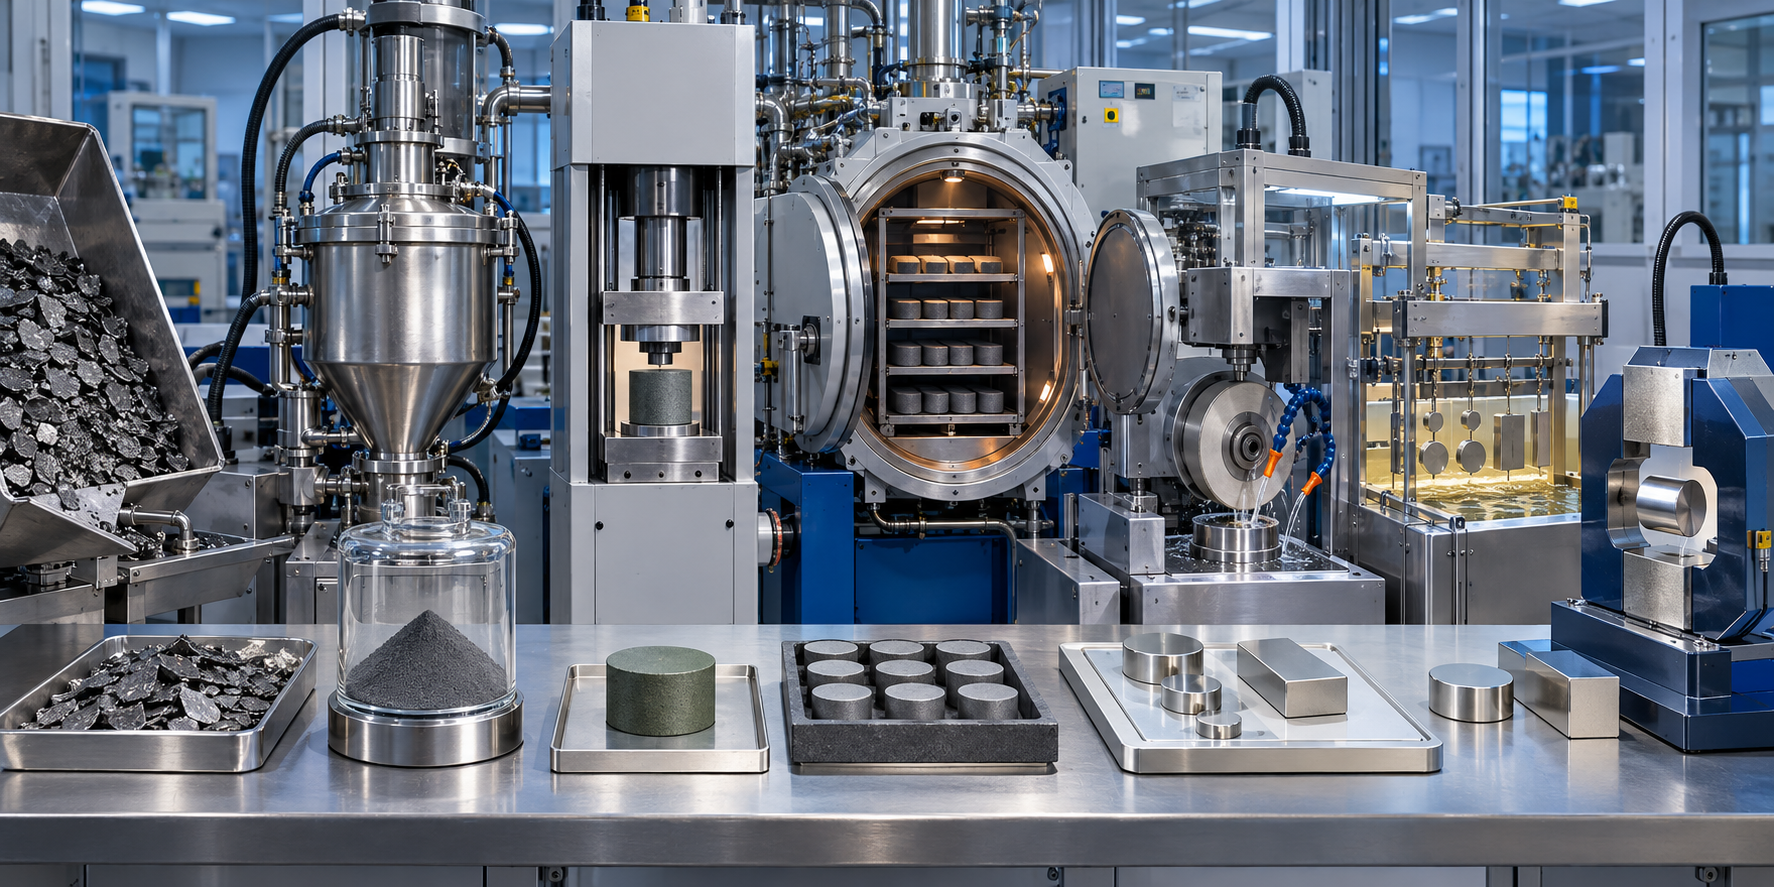
1. Preparação da liga de neodímio-ferro-boro
Neodímio ou uma liga de neodímio-praseodímio, ferro e boro são pesados conforme a classe magnética desejada. Pequenas quantidades de outros elementos podem ser utilizadas para ajustar coercividade, resistência térmica, microestrutura ou processabilidade. Disprósio e térbio, por exemplo, podem elevar a coercividade em aplicações de maior temperatura, embora também possam reduzir a remanência e aumentar o custo.
As matérias-primas são fundidas sob vácuo ou atmosfera inerte para limitar a oxidação. Na produção moderna, a liga líquida pode passar pelo processo de strip casting: o metal é resfriado rapidamente sobre uma superfície metálica, formando lâminas ou escamas finas com microestrutura adequada às etapas seguintes.
2. Decrepitação por hidrogênio e moagem fina
As escamas solidificadas podem passar pela decrepitação por hidrogênio. O hidrogênio penetra em fases ricas em terras raras, torna a liga quebradiça e facilita sua fragmentação. Depois, o material segue para uma moagem fina, frequentemente em moinho de jato.
O pó resultante costuma ter partículas de poucos micrômetros. A Arnold Magnetic Technologies descreve faixas típicas de aproximadamente 3 a 7 µm, enquanto outras rotas industriais trabalham com distribuições próximas de 5 µm.
Esse pó é muito reativo. O contato descontrolado com oxigênio pode causar oxidação, perda de desempenho e risco de combustão. Por isso, moagem, transporte e armazenamento são realizados com rígido controle de atmosfera e segurança.
3. Orientação magnética e prensagem
O pó é colocado em uma matriz e submetido a um campo magnético externo. Esse campo orienta preferencialmente os eixos cristalográficos das partículas. A orientação é essencial para produzir um ímã anisotrópico, otimizado para funcionar em uma direção de magnetização definida.
Em seguida, o pó é compactado. A prensagem pode ser axial, transversal ou isostática, dependendo da geometria, do volume e das propriedades desejadas. O resultado é chamado de compacto verde: uma peça ainda porosa e frágil, que precisa ser manuseada com cuidado.
O campo de orientação usado nessa fase não significa que a peça já esteja magnetizada como o produto final. Ele organiza as partículas; a magnetização completa ocorrerá mais adiante.
4. Sinterização e tratamento térmico
Os compactos verdes são levados a fornos a vácuo ou com atmosfera controlada. Na sinterização, a temperatura normalmente fica na faixa aproximada de 1.000 a 1.100 °C, variando conforme a composição e o processo. A documentação industrial da TDK apresenta um exemplo em torno de 1.100 °C.
O material não é simplesmente derretido novamente. A sinterização promove a densificação e a união entre partículas, desenvolvendo a microestrutura que determinará as propriedades magnéticas. Durante essa etapa, ocorre retração dimensional significativa. A Arnold Magnetic Technologies indica retração linear típica de aproximadamente 15% a 20% para ímãs de terras raras sinterizados.
Depois da sinterização, tratamentos térmicos em temperaturas inferiores ajustam as fases presentes nos contornos de grão e ajudam a desenvolver coercividade e estabilidade. Temperaturas e tempos exatos são parte do conhecimento de processo de cada fabricante.
5. Usinagem até a dimensão final
Após a sinterização, as peças possuem dimensões aproximadas e superfície bruta. O NdFeB sinterizado é duro, mas também frágil, podendo lascar ou trincar. Por isso, o acabamento normalmente utiliza retificação e corte com ferramentas diamantadas ou abrasivos especiais. A eletroerosão pode ser empregada em geometrias e volumes específicos.
Discos, blocos, anéis, arcos e peças especiais podem ser produzidos a partir de blocos sinterizados ou prensados próximos da forma final. Furos, rasgos, chanfros e tolerâncias apertadas aumentam a complexidade e o custo.
6. Revestimento contra corrosão
O neodímio sinterizado é suscetível à corrosão e normalmente precisa de proteção superficial. Antes do revestimento, as peças são limpas e preparadas para garantir aderência.
Entre os acabamentos comerciais encontram-se níquel-cobre-níquel, zinco, epóxi, fosfatização e outros sistemas selecionados conforme o ambiente de uso. O conhecido revestimento Ni-Cu-Ni combina camadas metálicas e é amplamente utilizado, mas não é a melhor solução para todas as aplicações.
7. Magnetização
Depois de usinado e, conforme a rota, revestido, o componente ainda pode apresentar pouco ou nenhum campo externo útil. A magnetização é feita em uma bobina ou dispositivo específico que aplica um pulso magnético intenso por um intervalo muito curto.
Esse pulso orienta os domínios magnéticos na direção previamente definida durante a fabricação. A geometria do magnetizador determina se a peça será magnetizada axialmente, diametralmente, radialmente ou com uma configuração multipolar.
A partir desse momento, o manuseio exige cuidados adicionais: ímãs fortes podem se atrair com violência, provocar esmagamentos, lançar fragmentos e interferir com alguns dispositivos e objetos sensíveis.
8. Controle de qualidade
O controle de qualidade pode incluir dimensões, aparência, espessura e aderência do revestimento, densidade, resistência mecânica e propriedades magnéticas. Entre os parâmetros avaliados estão remanência (Br), coercividade (Hc ou Hcj) e produto energético máximo, indicado por (BH)max.
Também podem ser realizadas inspeções de trincas, ensaios de corrosão, testes térmicos e medições de fluxo em dispositivos específicos. Os critérios dependem do desenho, da aplicação e das especificações acordadas com o cliente.
Temperatura de trabalho não é temperatura de Curie
A temperatura de Curie é aquela na qual o material perde sua ordem ferromagnética. Para ligas NdFeB, ela costuma ficar aproximadamente na faixa de 310 a 350 °C, dependendo da composição.
Entretanto, a temperatura máxima recomendada de trabalho é muito inferior e depende da classe magnética, da geometria, do circuito magnético e das condições da aplicação. Classes comuns podem ter limites ao redor de 80 °C, enquanto classes de alta coercividade são desenvolvidas para temperaturas superiores.
Ultrapassar a temperatura de trabalho recomendada pode causar perdas irreversíveis antes de se alcançar a temperatura de Curie. Por isso, a escolha da classe deve considerar a aplicação real, e não apenas um número genérico.
O ímã é transportado desmagnetizado?
O transporte exige embalagem, separadores, blindagem quando necessária e atendimento às regras aplicáveis ao modal utilizado. Alguns componentes podem ser enviados antes da magnetização, especialmente quando serão magnetizados já montados no produto final.
Não é prática normal aquecer ímãs acabados acima da temperatura de Curie para transportá-los. Esse procedimento poderia alterar o material e não deve ser interpretado como método de embalagem ou orientação de segurança.
Resumo técnico do processo
| Etapa | Objetivo principal | Ponto crítico |
|---|---|---|
| Liga e strip casting | Obter composição e microestrutura adequadas. | Controle de oxigênio e solidificação. |
| Hidrogênio e moagem | Produzir partículas de poucos micrômetros. | Reatividade e distribuição granulométrica. |
| Orientação e prensagem | Alinhar e compactar as partículas. | Direção do campo e uniformidade. |
| Sinterização | Densificar e formar a microestrutura final. | Temperatura, retração e atmosfera. |
| Usinagem e revestimento | Atingir dimensões e resistir à corrosão. | Fragilidade, tolerâncias e aderência. |
| Magnetização e inspeção | Ativar e validar o desempenho do ímã. | Campo aplicado e critérios de qualidade. |
Perguntas frequentes
O ímã já sai magnetizado da sinterização?
Não necessariamente. A orientação das partículas ocorre antes da sinterização, mas a magnetização final é normalmente realizada com um pulso intenso depois das etapas de acabamento.
Qual é a temperatura de sinterização do NdFeB?
Em processos industriais, geralmente fica aproximadamente entre 1.000 e 1.100 °C. O valor exato depende da composição, do equipamento e da tecnologia do fabricante.
Por que o ímã de neodímio recebe revestimento?
Porque o material sinterizado é suscetível à corrosão. Níquel-cobre-níquel, zinco e epóxi estão entre os sistemas utilizados.
Disprósio e térbio estão presentes em todos os ímãs?
Não. Eles podem ser empregados para elevar a coercividade e melhorar o desempenho em temperaturas maiores, mas sua utilização depende da classe e do projeto do material.
Qual é a diferença entre ímã sinterizado e ímã aglomerado?
O sinterizado é densificado por tratamento térmico e costuma oferecer maior desempenho magnético. O aglomerado combina pó magnético com um polímero, permitindo geometrias e métodos de fabricação diferentes, geralmente com menor densidade magnética.
É possível furar ou cortar um ímã pronto em casa?
Não é recomendado. O material é duro e frágil, pode lascar, aquecer e gerar pó reativo. O ideal é adquirir a peça já na geometria necessária.
Fontes técnicas consultadas
- Arnold Magnetic Technologies — Magnet Manufacturing Process.
- TDK — processo industrial e microestrutura de ímãs de neodímio.
- Bunting-DuBois — produção de NdFeB por metalurgia do pó.
- USGS — Mineral Commodity Summaries: Rare Earths.
Os valores apresentados são faixas típicas e referências educacionais. Composição, equipamentos, temperatura, atmosfera, revestimento e sequência podem variar conforme a classe magnética, a geometria e o fabricante.
Veja o guia principal do portal sobre propriedades, segurança, escolha e utilização de ímãs de neodímio.
Acessar o guia sobre ímã de neodímio